បំពង់ DINSENផ្តោតលើអាជីវកម្មបំពង់បង្ហូរប្រេង។ ដោយមានបទពិសោធន៍សម្បូរបែប និងបច្ចេកវិទ្យាទំនើប ផលិតផលរបស់ខ្លួនរួមមានបំពង់ដែកដែលអាចបត់បែនបាន បំពង់ដែកវណ្ណះ (ហៅម្យ៉ាងទៀតថាបំពង់ SML) គ្រឿងបរិក្ខារបំពង់ និងឧបករណ៍ភ្ជាប់ជាដើម ដែលត្រូវបានប្រើប្រាស់យ៉ាងទូលំទូលាយនៅក្នុងហេដ្ឋារចនាសម្ព័ន្ធ សំណង់ ការផ្គត់ផ្គង់ទឹក សណ្ឋាគារ អាកាសយានដ្ឋាន និងថាមពល។ វាគឺជាអ្នកផ្តល់ដំណោះស្រាយបំពង់បង្ហូរប្រេងដែលអាចទុកចិត្តបានសម្រាប់គម្រោងធំៗជាច្រើន។
ដំណើរការផលិតបំពង់
1.ការរលាយវត្ថុធាតុដើម
វត្ថុធាតុដើមដែកសម្រាប់ផលិតបំពង់ និងគ្រឿងបរិក្ខារ។
គ្រឿងបន្ថែមត្រូវការដែកលេខ 15 ហើយបំពង់ត្រូវការដែកលេខ 20។
រូបភាពខាងក្រោមនេះគឺជាឡអគ្គិសនី ដែលប្រើអគ្គិសនីដើម្បីកំដៅដែកនំប៉័ងទៅជាដែករលាយ។
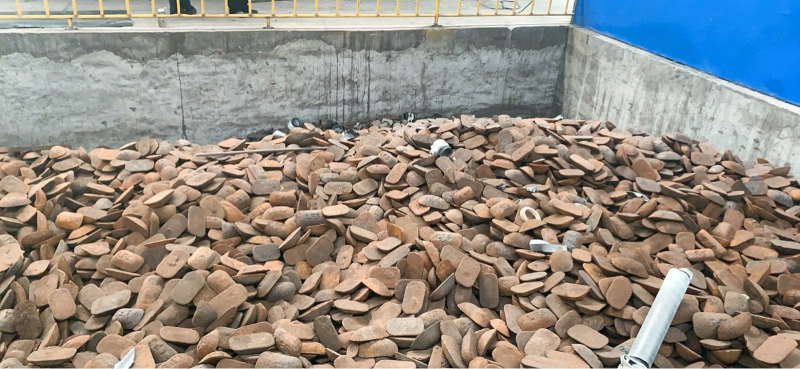
ដែកជ្រូក
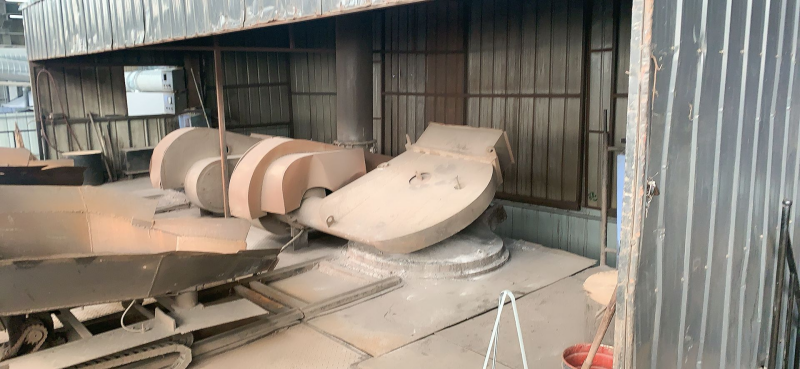
ឡដុតអគ្គិសនី
2.ការចាក់ដោយប្រើកម្លាំងបង្វិលជុំ
ជំនួសផ្សិតបំពង់ដែលមានអង្កត់ផ្ចិតដែលត្រូវគ្នាសម្រាប់ម៉ាស៊ីន centrifuge ជាមុនតាមតម្រូវការ។
ដែករលាយត្រូវបានចាក់ចូលទៅក្នុងផ្សិតម៉ាស៊ីនបង្វិលល្បឿនលឿនពីខាងក្នុងទៅខាងក្រៅតាមរយៈបណ្តាញលំហូរ។
បរិមាណដែករលាយត្រូវបានគណនាតាមអង្កត់ផ្ចិតនៃបំពង់ដែក។
បន្ទាប់ពីបំពង់ត្រូវបានបង្កើតឡើង និងត្រជាក់រួច វានឹងត្រូវបានទាញចេញពីផ្សិតបំពង់ ហើយអ្នកត្រួតពិនិត្យគុណភាពនឹងពិនិត្យមើលរូបរាង និងថ្លឹងទម្ងន់វា។ អ្នកដែលមានសមត្ថភាពនឹងបន្តការងារតាមដាន។
ផ្សិតនៃបំពង់មានទំហំធំជាង 3 ម៉ែត្រ ដែលងាយស្រួលសម្រាប់កាត់ផ្នែកដែលបង្កើតមិនស្មើគ្នានៃក្បាល ឬកន្ទុយនៅពេលក្រោយ។
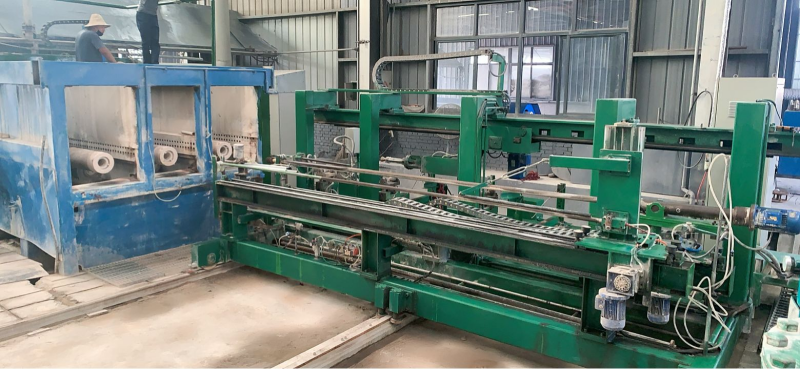
ម៉ាស៊ីនបង្វិល
៣. ការកាត់បំពង់ ការត្រួតពិនិត្យ និងការប៉ូលា
បន្ទាប់ពីជ្រើសរើសបំពង់ដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ កម្មករនឹងកាត់ផ្នែកដែលមានរូបរាងមិនស្មើគ្នានៅផ្នែកក្បាល និងផ្នែកកន្ទុយ ដើម្បីរក្សាប្រវែងបំពង់ឱ្យនៅត្រឹម 3 ម៉ែត្រ។
បន្ទាប់ពីការកាត់ត្រូវបានបញ្ចប់ ការត្រួតពិនិត្យមួយផ្សេងទៀតនឹងត្រូវបានអនុវត្ត ដើម្បីជ្រើសរើសបំពង់ដែលមានកម្រាស់ជញ្ជាំងមិនស្មើគ្នា និងការខូចទ្រង់ទ្រាយរាងអេលីបសម្រាប់ការរលាយឡើងវិញ។
ការប៉ូលាតម្រូវឱ្យប៉ូលាទាំងខាងក្នុង និងខាងក្រៅបំពង់ ដើម្បីធានាថាខាងក្នុង និងខាងក្រៅរលោង និងងាយស្រួលសម្រាប់ការលាបពណ៌ជាបន្តបន្ទាប់។
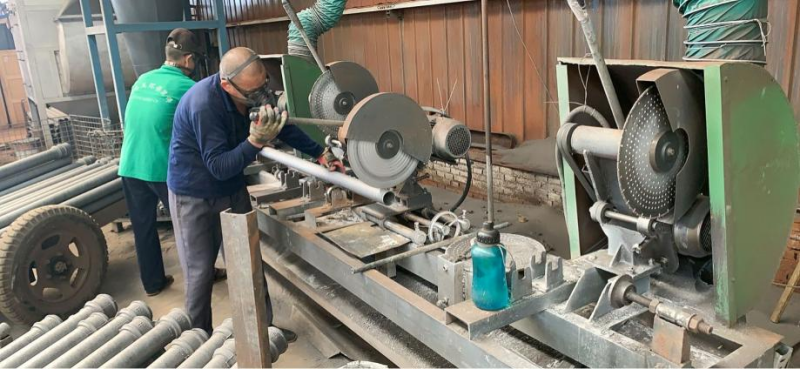
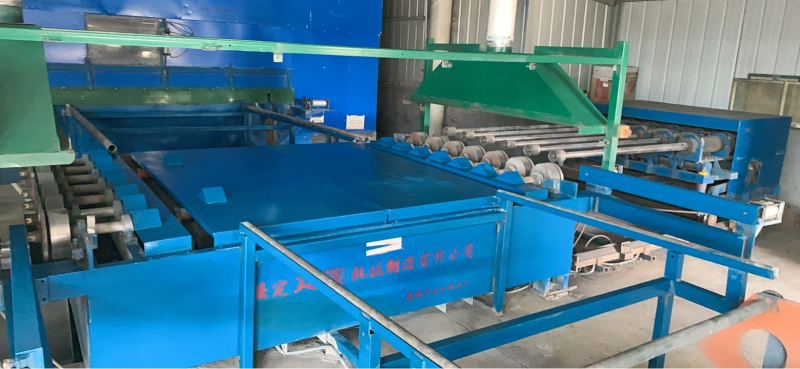
ម៉ាស៊ីនកិន
៤. ការបាញ់ថ្នាំខាងក្នុង និងខាងក្រៅ
ជញ្ជាំងខាងក្នុងនៃបំពង់ដែលប៉ូលាត្រូវតែរក្សាឱ្យរលោង និងស្អាតជាពិសេស។ បន្ទាប់ពីស្ងួត និងកំដៅរួច ជញ្ជាំងខាងក្នុងត្រូវបានព្យាបាលដោយថ្នាំប្រឆាំងនឹងការច្រេះ ពោលគឺបាញ់ថ្នាំអេផូស៊ីពណ៌លឿង។
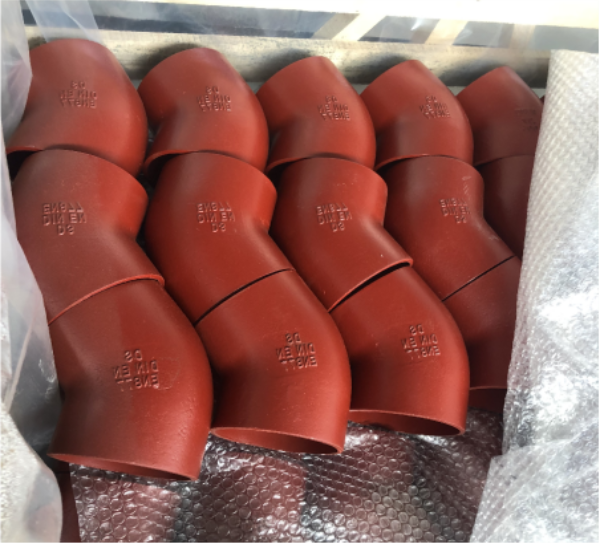
ប្រតិបត្តិការដូចគ្នានេះក៏ត្រូវបានអនុវត្តនៅខាងក្រៅផងដែរ ដោយបាញ់ថ្នាំជាមួយថ្នាំលាបអេផូស៊ីពណ៌ត្នោតក្រហម។
រោងចក្រនឹងយកសំណាក និងត្រួតពិនិត្យផលិតផលជាបណ្តើរៗជាប្រចាំ ដើម្បីធានាថាលក្ខណៈសម្បត្តិផលិតផលបំពេញតាមតម្រូវការរបស់ EN877។
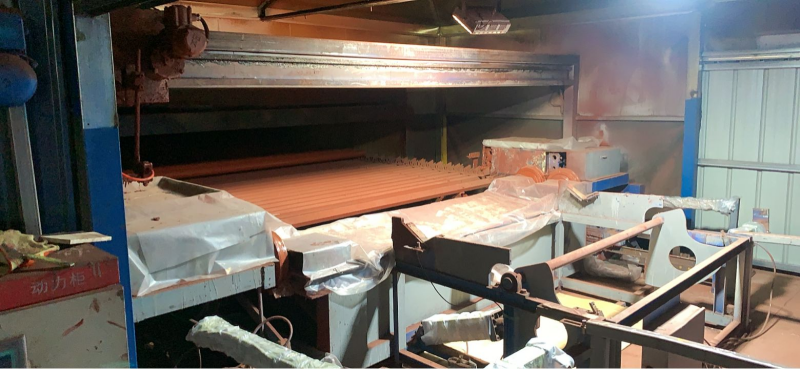
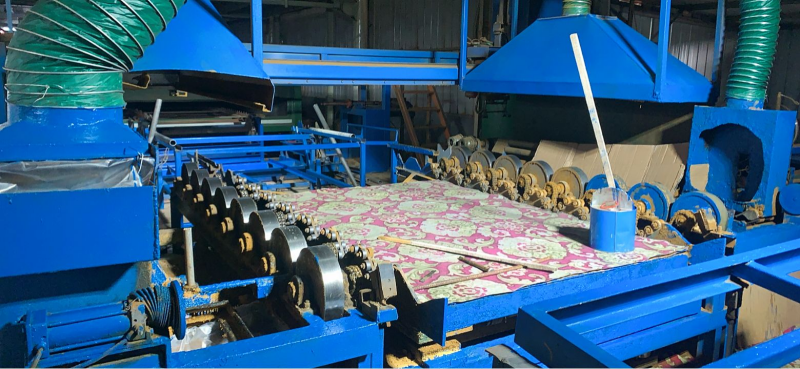
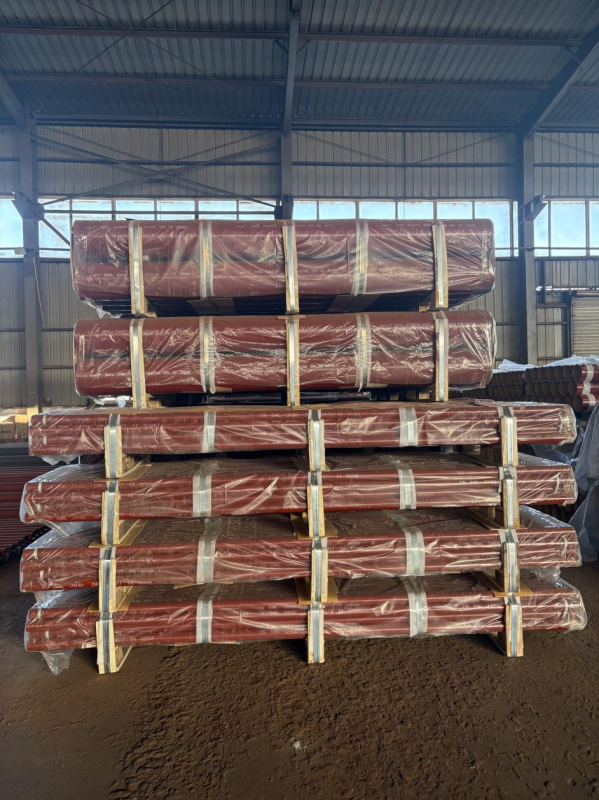
៥. ការសម្ងួត ការកាត់ ការបាញ់ថ្នាំ និងការវេចខ្ចប់
បន្ទាប់ពីបាញ់ថ្នាំនៅខាងក្នុង និងខាងក្រៅរួច បំពង់នឹងត្រូវសម្ងួតដើម្បីធានាបាននូវភាពស្អិតជាប់នៃថ្នាំលាប។
បន្ទាប់ពីស្ងួតរួច កម្មករនឹងជួសជុលថ្នាំលាបនៅលើបំពង់ ជាពិសេសចុងទាំងពីរ ដើម្បីធានាបាននូវការគ្របដណ្តប់ និងសម្រស់នៃថ្នាំលាប។
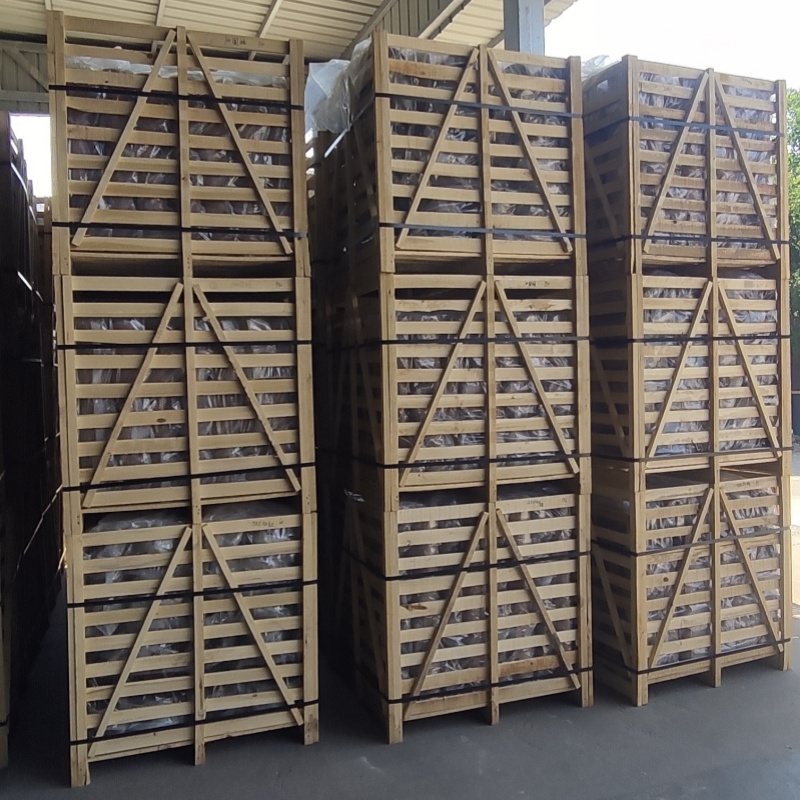
ជាចុងក្រោយ បំពង់នឹងត្រូវបានបាញ់ថ្នាំជាមួយនឹងពាណិជ្ជសញ្ញារបស់អតិថិជន ហើយវេចខ្ចប់តាមទម្លាប់របស់អតិថិជន។
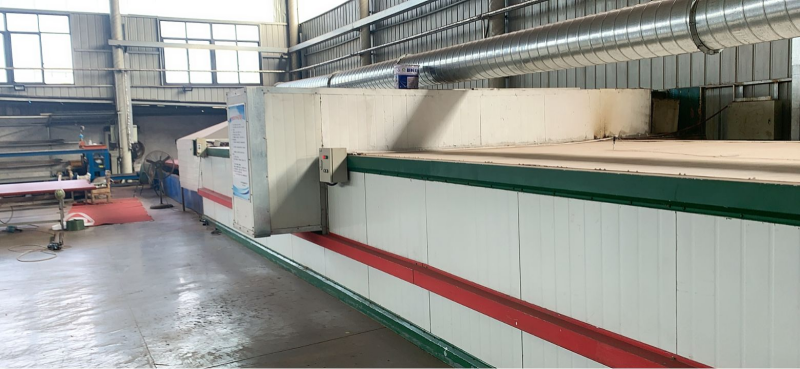
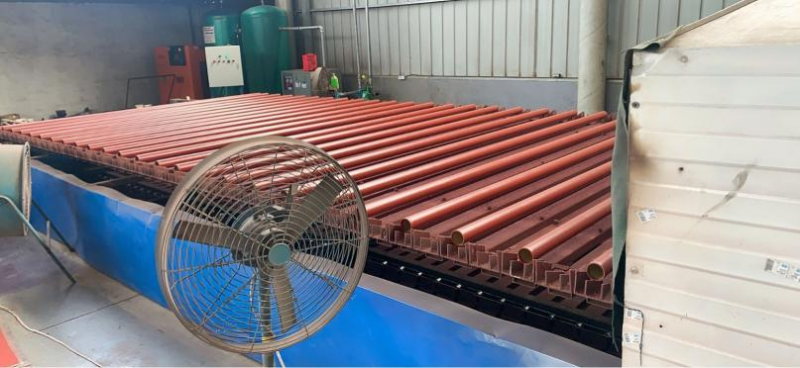
ម៉ាស៊ីនសម្ងួត
ដំណើរការផលិតគ្រឿងបន្លាស់
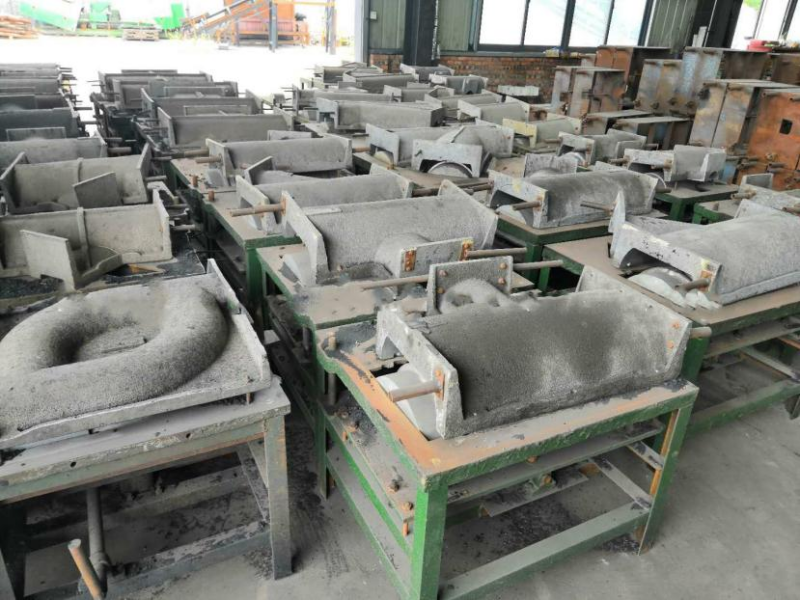
១. ការរៀបចំផ្សិត
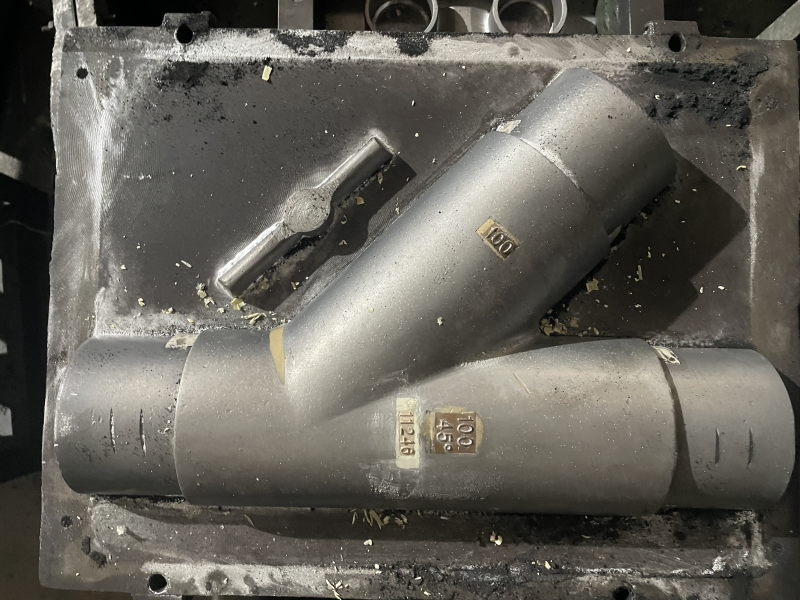
បច្ចុប្បន្ន DINSEN មានផ្សិតគ្រប់ម៉ូដែល និងលក្ខណៈបច្ចេកទេស។ រាល់ពេលដែលរោងចក្ររៀបចំផលិតកម្ម លេខចាក់ និងលេខបាច់នៅក្នុងផ្សិតត្រូវតែផ្លាស់ប្តូរ ហើយបន្ទាប់មកកម្មករអាចចាប់ផ្តើមផលិតកម្មបន្ទាប់ពីទទួលបានផ្សិត។
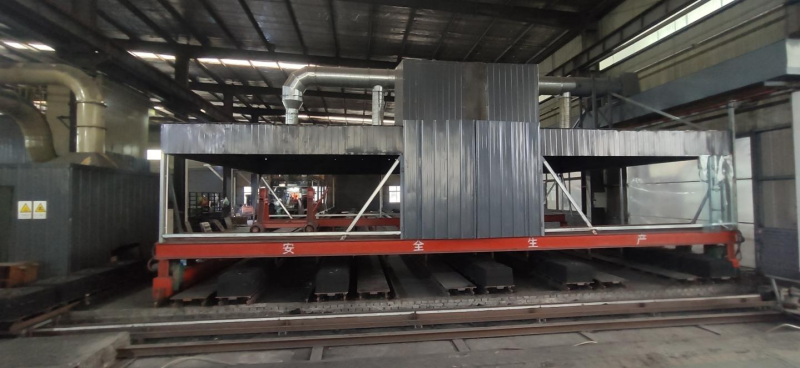
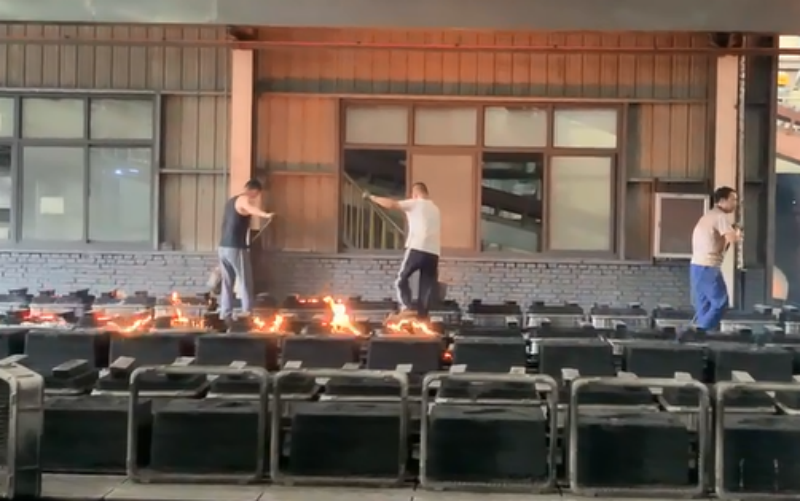
2. ចាក់ដោយដៃ ខ្សែសង្វាក់ផលិតកម្មបំពង់ស្វ័យប្រវត្តិ
កម្មករដាក់ផ្សិតខាងលើ និងខាងក្រោមនៅលើចានរាបស្មើ ដាក់ប្រអប់ខ្សាច់ពីលើវា ចាក់ខ្សាច់ពេញវា បង្រួមវា ហើយកោសវាឱ្យរាបស្មើ។ បន្ទាប់មកពួកគេដាក់ផ្សិតខាងលើ និងខាងក្រោមជាមួយគ្នា ហើយជួសជុលវា ហើយបន្ទាប់ពីចាក់ដែករលាយរួច ពួកវាត្រូវបានបង្កើតឡើងក្នុងពេលតែមួយ។
កម្មករម្នាក់ៗអាចផលិតបំពង់បានជាមធ្យម 300 គីឡូក្រាមក្នុងមួយថ្ងៃ ពីព្រោះការផ្លាស់ប្តូរផ្សិតញឹកញាប់មិនត្រឹមតែប៉ះពាល់ដល់កាលវិភាគផលិតកម្មរបស់រោងចក្រប៉ុណ្ណោះទេ ប៉ុន្តែវាក៏ប៉ះពាល់ដោយផ្ទាល់ដល់ទិន្នផលរបស់កម្មករផងដែរ។
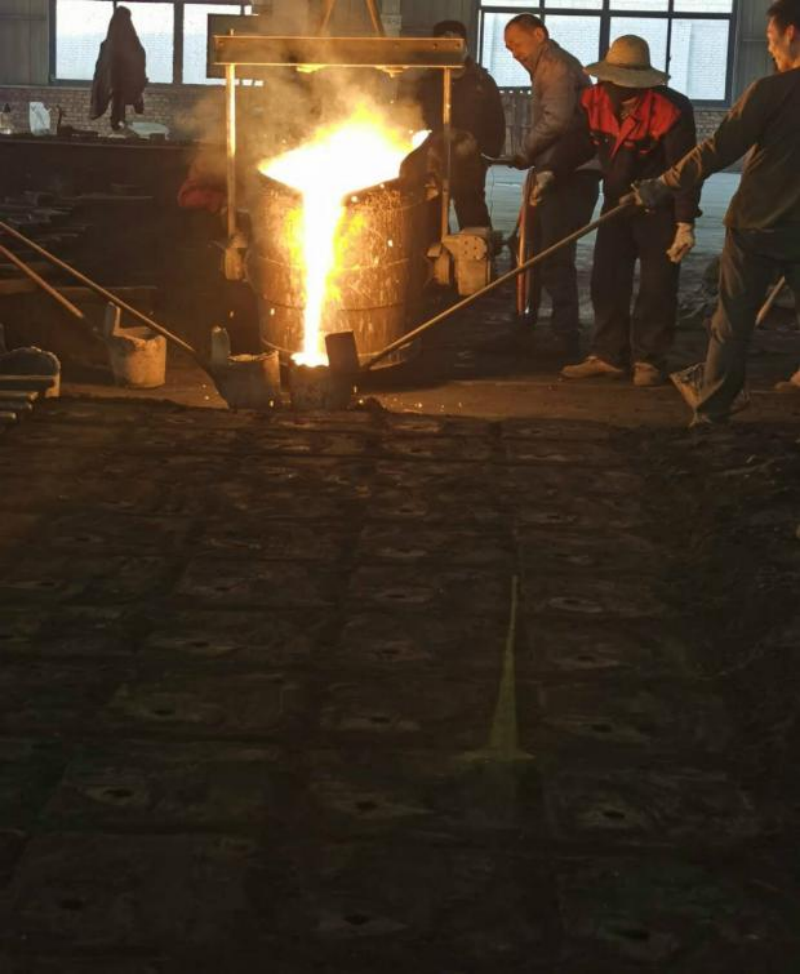
ខ្សែសង្វាក់ផលិតកម្មបំពង់ស្វ័យប្រវត្តិ ការចាក់ដោយដៃ
បើប្រៀបធៀបទៅនឹងដំណើរការចាក់ខ្សាច់ដោយដៃបែបប្រពៃណី លក្ខណៈពិសេសធំបំផុតរបស់វាគឺថា វាអាចកាត់បន្ថយការប្រើប្រាស់កម្លាំងពលកម្ម និងធនធានសម្ភារៈ និងបង្កើនប្រសិទ្ធភាពផលិតកម្មឱ្យបានអតិបរមា ដោយធានាថាគុណភាពផលិតផលបំពេញតាមស្តង់ដារ និងលក្ខណៈបច្ចេកទេសត្រូវបានបង្រួបបង្រួម ដែលអាចធ្វើអោយប្រសើរឡើងយ៉ាងខ្លាំងនូវប្រសិទ្ធភាពផលិតកម្ម និងធ្វើឱ្យវដ្តផលិតកម្មផលិតផលខ្លី។
៣. ការកិនដោយដៃ
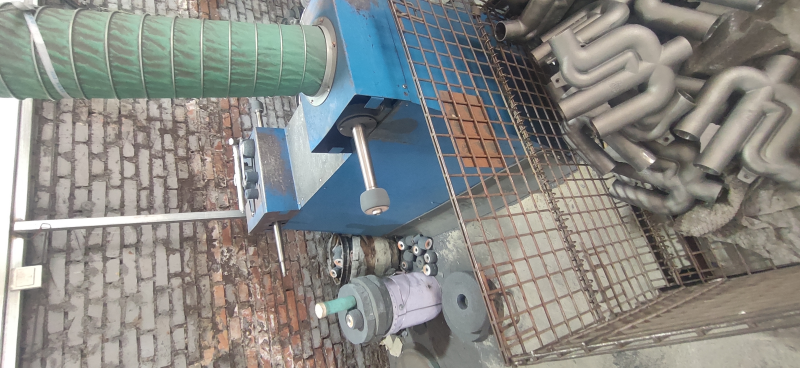
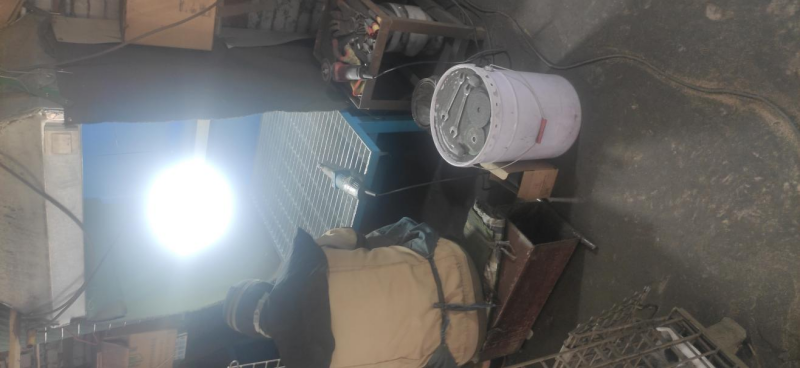
ក្រោមគោលការណ៍ធានាវិមាត្រខាងក្រៅនៃគ្រឿងបន្លាស់នានា កម្មករត្រូវតែយកច្រកទ្វារ រនាំង ភ្លើងបំភ្លឺ ចង្អូរ និងខ្សាច់ផ្សិតចេញពីផ្ទៃដោយការកិន។ កង្វះសាច់ដែលបណ្តាលមកពីការសម្ដែងមិនគ្រប់គ្រាន់ រន្ធសោ ឬការសម្អាតខ្សាច់ក៏ត្រូវតែជួសជុលផងដែរ។ ត្រូវប្រាកដថាភាពមិនបរិសុទ្ធនៅលើផ្ទៃនៃការសម្ដែងគឺស្អាត និងប៉ូលាមុនពេលបាញ់ថ្នាំជាបន្តបន្ទាប់។
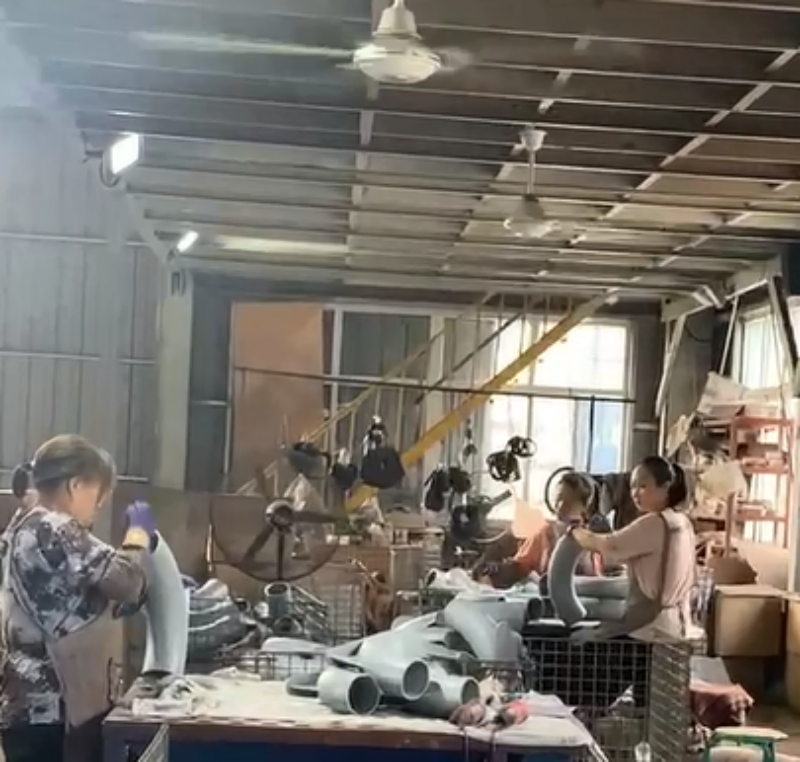
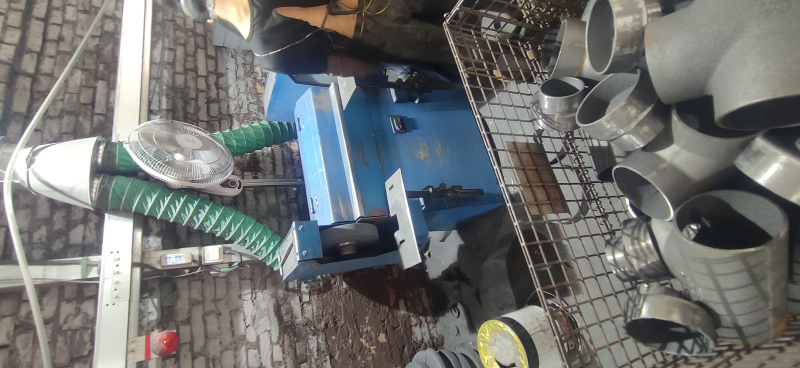
៤. ការប៉ូលាជញ្ជាំងខាងក្រៅ,ការកិនជញ្ជាំងខាងក្នុង,ការកិនល្អិតល្អន់
៥. ការលាបពណ៌ ថ្នាំកូតម្សៅ និងការវេចខ្ចប់
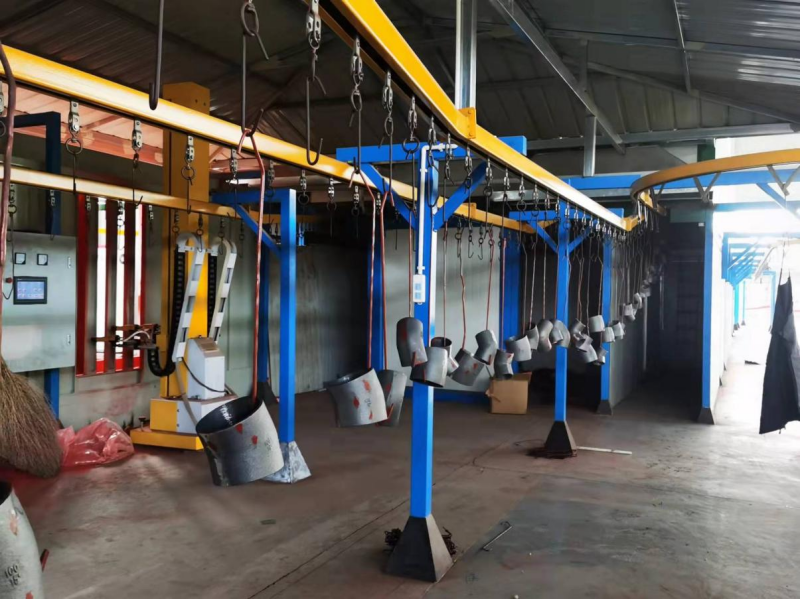
ការជ្រលក់ថ្នាំលាប៖ អ្នកត្រូវកំដៅបំពង់ជាមុនដល់ 70-80 ℃ ហើយបាញ់ថ្នាំលាបអេផូស៊ី។
ការបាញ់ម្សៅ៖ អ្នកត្រូវកំដៅបំពង់ឱ្យដល់ 180-200 ℃ មុនពេលបាញ់ម្សៅអេប៉ុកស៊ី។